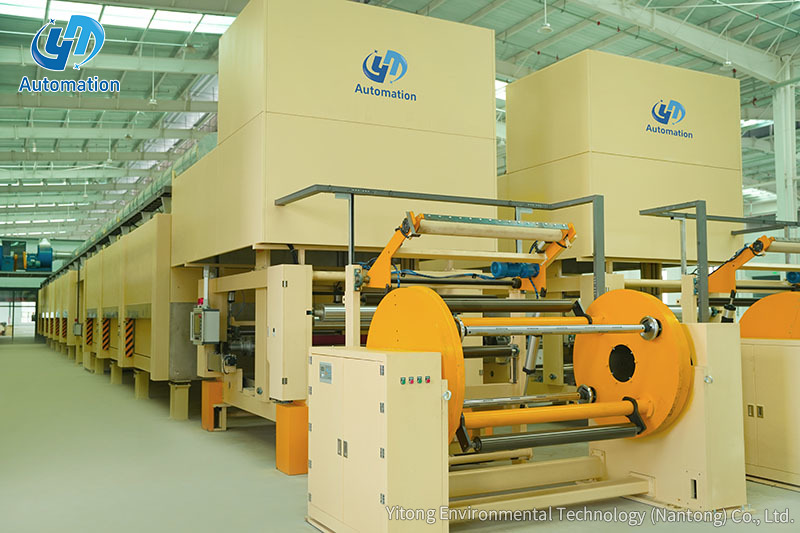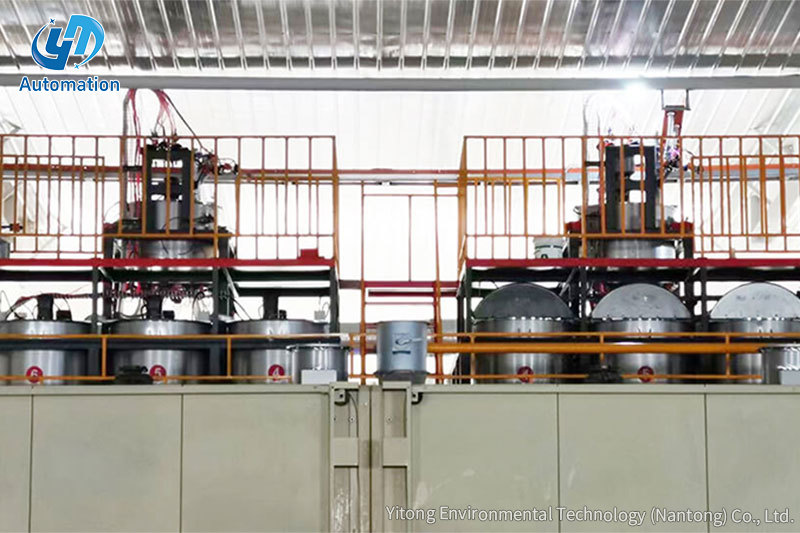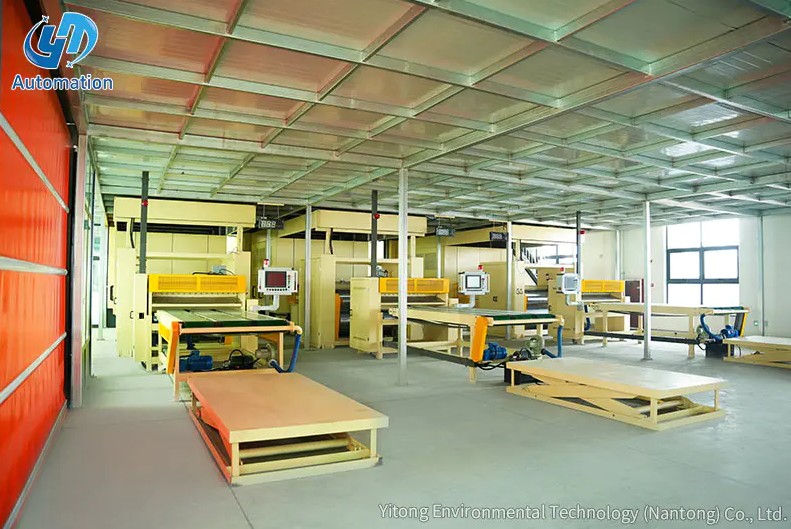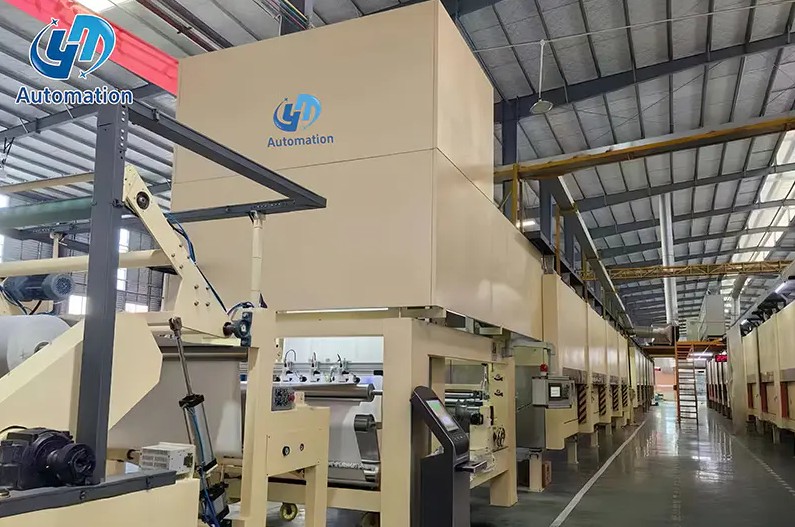
Wyobraź sobie szybką linię impregnacyjną pracującą nieprzerwanie przez dwie zmiany. Rolka odwijająca jest opróżniana, papier jest nasycany i powlekany, a suszarki wykonują swoją pracę. Następnie gotowy arkusz dociera do końca linii, gdzie należy szybko, równomiernie i bez uszkodzeń krawędzi uformować stos. Jest to moment, w którym zautomatyzowany system układania w stosy decyduje, czy cała linia może zachować obiecaną wydajność.
Wniosek jest prosty: automatyzację należy oceniać, gdy prędkość linii przekracza wygodne tempo ręcznej obsługi, ponieważ niewspółosiowość stosu i powtarzalne podnoszenie są częstymi źródłami późniejszych strat produkcyjnych. Poniższe sekcje opisują kolejność roboczą, wybór komponentów, wskaźniki wydajności i rozważania dotyczące integracji. W każdej sekcji wykorzystano typowe dane produkcyjne, aby porównanie było bardziej konkretne.
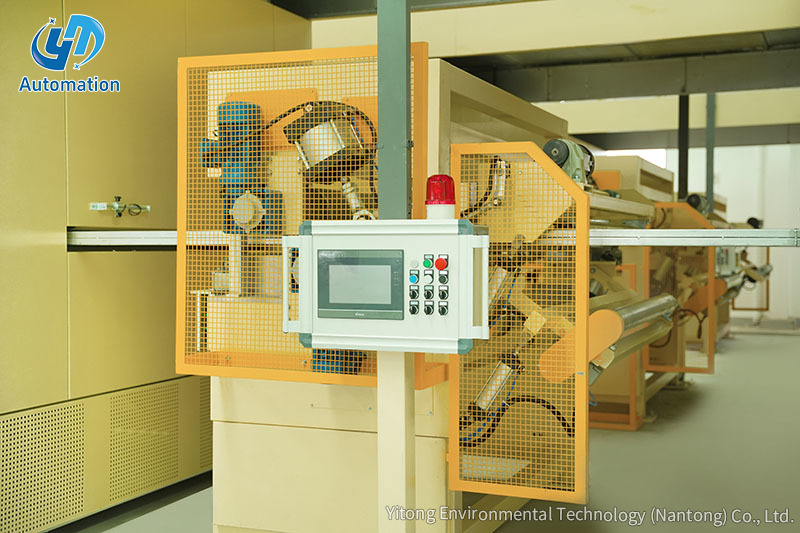
Zautomatyzowany system układania to programowalna jednostka, która odbiera panele lub arkusze z przenośnika podającego i układa je w schludny stos, paletę lub magazyn. Może to być rama bramowa z podnośnikami próżniowymi, robot jednokolumnowy z chwytakiem lub platforma podnosząca współpracująca z przenośnikiem. Wspólnym wątkiem jest to, że sekwencja jest kontrolowana przez sterownik PLC lub sterownik przemysłowy, a nie przez operatora. System wykorzystuje czujniki do wykrywania materiału, mechanizm pozycjonujący do jego przemieszczania oraz sterownik koordynujący ruch z linią poprzedzającą. Systemy te znajdują zastosowanie wszędzie tam, gdzie produkty płaskie muszą być szybko układane w stosy, nie uszkadzając ich powierzchni.
Sekwencja operacyjna ma ten sam logiczny wzór na prawie każdej maszynie. Czujnik na wejściu wykrywa krawędź natarcia i szerokość arkusza. Następnie sterownik oblicza pozycję docelową w oparciu o wstępnie ustawiony układ stosu. System podciśnieniowy lub chwytakowy podnosi arkusz, a ruchoma oś przenosi go do punktu opadania. Wzór jest utrzymywany poprzez regulację punktu depozytu dla każdego cyklu. Na koniec po ustalonej liczbie sztuk sprawdzany jest pomiar wysokości stosu.
Czas jest krytyczny. Jeżeli sterownik będzie zbyt długo czekał pomiędzy cyklami, linia poprzedzająca zatrzyma się. Jeśli porusza się zbyt szybko, arkusz może się kołysać i wylądować przesunięty. Dlatego sztywność ramy, powierzchnia przyczepności i profil przyspieszenia są tak samo ważne, jak prędkość maksymalna.
Różne prędkości linii, rozmiary paneli i układy podłóg prowadzą do różnych konfiguracji. Właściwy wybór nie zależy od preferencji marki, ale od tego, który układ kinematyczny zapewnia najkrótszy cykl przy akceptowalnych kosztach. Poniższa tabela porównuje najpopularniejsze typy spotykane na liniach do przetwarzania tektury i papieru.
| Typ systemu | Ruch Osi Głównej | Typowe zastosowanie | Zakres czasu cyklu |
|---|---|---|---|
| Układarka paneli typu gantry | Górne osie X i Z | Szerokie panele, płyty meblowe | 12-18 s na cykl |
| Robot paletyzujący jednokolumnowy | Obrotowe ramię z chwytakiem | Kompaktowe przestrzenie i różnorodne wzory | 15-25 s na cykl |
| Platforma do podnoszenia i układania w stosy | Winda pionowa plus przenośnik | Dekoracyjne stosy papieru, linie impregnacyjne | 20-35 s na cykl |
| Układarka oparta na przenośniku | Transport poziomy za pomocą leja stosowego | Lekkie prześcieradła i linie ciągłe | 25-45 s na cykl |
 Platforma do układania w stosy o udźwigu 3 ton do linii papieru dekoracyjnego Ten układarka platformowa jest prezentowana jako praktyczny wybór dla linii papieru dekoracyjnego, oferujący udźwig 3 ton, który ułatwia integrację z istniejącymi systemami produkcyjnymi sterowanymi przez sterownik PLC. Zobacz produkt →
Przy porównywaniu typów prędkość znamionowa jest jedynie punktem wyjścia. Rzeczywisty czas cyklu zależy od wagi arkusza, niezawodności uchwytu i szybkości komunikacji sterownika PLC z poprzedzającą suszarką lub krajarką. Układarka platformowa często staje się pierwszym wyborem w przypadku papieru dekoracyjnego, ponieważ jest łatwiejsza w integracji. Jeśli później asortyment produktów przesunie się w stronę większych płyt, system portalowy może stać się lepszą opcją w dłuższej perspektywie.
Gdy już poznasz wzór ruchu, następnym krokiem będzie porównanie liczb, a nie zdjęć katalogowych. Trzy wskaźniki mają największy wpływ na produktywność: czas cyklu na arkusz, jakość stosu na pełnej wysokości oraz ilość wymaganej uwagi operatora. Poniższy wykres przedstawia typową wydajność indeksowaną, gdy zautomatyzowany układarka bramowa zastępuje ręczne układanie na linii ciągłej.
Indeksowane wartości opierają się na rzeczywistych obserwacjach produkcyjnych. Ręczne układanie w stosy jest ustawione na 100 jako wspólną linię bazową. Automatyczne układanie zwykle osiąga 140 lub więcej szybkości przetwarzania. Jakość stosu poprawia się, ponieważ w każdym cyklu stosowane są te same współrzędne i ciśnienie. Nawet jeśli chodzi o wydajność pracy, zautomatyzowana linia może pracować z jednym operatorem zamiast kilku. Nie oznacza to, że każda maszyna zapewni te liczby, ale pokazują one, jaką lukę może stworzyć dobrze zintegrowany system.
Pojedyncza migawka wydajności jest przydatna, ale trend w ciągu zmiany ma większe znaczenie. Układanie ręczne ma tendencję do zmniejszania się po trzeciej godzinie, zwłaszcza w przypadku dużych sztuk. Zautomatyzowany system utrzymuje prawie płaską krzywą wyjściową. Poniższy wykres liniowy porównuje liczbę arkuszy ułożonych w stos na godzinę na koniec każdej godziny podczas typowej ośmiogodzinnej zmiany.
Wykres liniowy ilustruje znajomy wzór. Zautomatyzowana linia wykonuje od 44 do 47 cykli na godzinę przez całą zmianę. Linia ręczna rozpoczyna się od 38 cykli, ale po czwartej godzinie spada poniżej 30. Zmęczenie, przerwy na posiłek i presja, aby dotrzymać kroku, przyczyniają się do zakrzywienia trasy. W przypadku pracy dwuzmianowej skumulowany odstęp sięga około 80 arkuszy w wierszu. Z tego powodu twierdzenia dotyczące wydajności oparte na krótkich próbach często zawyżają wydajność ręczną.
Następne porównanie koncentruje się na średnim czasie cyklu na stos. Krótszy cykl daje linii większy margines, gdy wydajność suszarki gwałtownie rośnie. Poniższy wykres słupkowy porównuje układanie ręczne, platformę podnoszącą, paletyzator jednokolumnowy i układarkę bramową przy podobnych wymiarach arkuszy.
Pionowe paski pokazują czas cyklu w sekundach na stos. Ręczna obsługa zajmuje około 45 sekund, ponieważ operator musi wyrównywać, przesuwać i zatrzymywać się pomiędzy arkuszami. Platforma podnosząca skraca ten czas do około 28 sekund, wspomagając ruch pionowy. Paletyzatory jednokolumnowe poprawiają tę wartość do 22 sekund, podczas gdy systemy typu bramowego osiągają w sprzyjających warunkach 18 sekund. Kompromis jest taki, że szybsze maszyny zwykle zajmują większą powierzchnię i wymagają większych inwestycji. Wybór odpowiedniego systemu zależy od tego, ile sekund naprawdę warto zaoszczędzić w kosztach produkcji.
Najlepszy system układania nie zawsze jest najszybszy. Jeśli linia działa z umiarkowaną prędkością, a fabryka ma ograniczoną powierzchnię, kompaktowa platforma podnosząca może zapewnić wymaganą wydajność przy niższym ryzyku instalacji. Jeśli asortyment produktów obejmuje duże płyty i złożone układy stosów, wózki bramowe zapewniają większą elastyczność. Poniższy wykres radarowy porównuje dwie typowe opcje według pięciu kryteriów wyboru: wysiłek w zakresie integracji, ładowność, elastyczność, oszczędność miejsca i koszt. Wyższy wynik oznacza, że opcja jest łatwiejsza lub silniejsza w tym wymiarze.
Wykres radarowy pokazuje, dlaczego nie ma uniwersalnego zwycięzcy. Platforma podnosząca osiąga bardzo wysokie wyniki pod względem integracji i kosztów, co czyni ją bezpiecznym wyborem dla istniejących linii impregnacyjnych. Wózek bramowy wygrywa pod względem udźwigu i elastyczności, co ma znaczenie w przypadku częstych zmian rozmiarów paneli. Efektywność przestrzenna jest bliska, ponieważ oba formaty wymagają strefy odbioru. W praktyce decyzję należy rozpocząć od zakresu rozmiarów arkuszy i dostępnej przestrzeni nad głową. Kiedy te ograniczenia zostaną już jasne, wyniki zwykle szybko rozstrzygają spór.
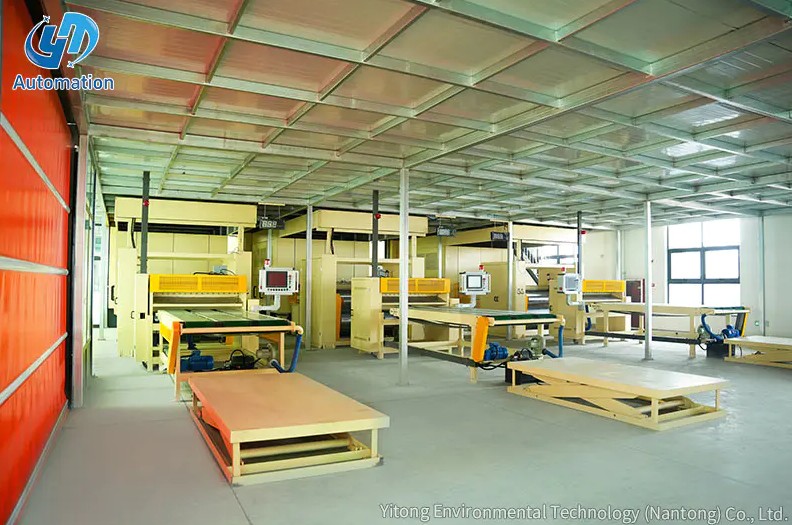
Zautomatyzowany system układania można zaplanować jako część nowej linii lub zmodernizować istniejącą. Najłatwiej jest wybrać sprzęt pasujący do wysokości przenośnika i sygnałów sterujących bieżącej linii. Jednostki takie jak platforma do podnoszenia i układania w stosy dobrze sprawdzają się po wyjściu z sekcji suszącej lub tnącej, ponieważ zastępują ręczne ustawianie palety kontrolowanym skokiem pionowym. Aby odsunąć gotowy stos, do sterownika linii można podłączyć platformę przenośnika. Gdy sekwencją zarządza sterownik PLC, układarka staje się kolejną osią procesu produkcyjnego, a nie niezależną maszyną. Przy mniejszej ręcznej interwencji cała linia osiąga bardziej spójny rytm.
Sprzęt wyższego szczebla wpływa na jakość stosu w większym stopniu, niż spodziewa się większość kupujących. Jeśli ciągnik lub zespół podający spowoduje nawet niewielką zmianę prędkości, krawędzie stosu nie pozostaną wyrównane. Projekt przenośnika podającego, długość cięcia i obszar chwytania należy omówić z dostawcą sprzętu. Możesz przejrzeć szczegółowe omówienie wpływu jednostek ciągnących na ogólną wydajność w naszym analiza wydajności ciągnika . Ta sama logika dotyczy platforma przenośnikowa który przenosi gotowy stos. Dobrze dobrany zestaw komponentów oddziela szybką linię od gładkiej linii.
Zautomatyzowany system układania jest logiczną inwestycją, gdy ręczne przenoszenie ogranicza wydajność linii produkcyjnej. Zacznij od pomiaru bieżącego czasu cyklu, jakości stosu i kosztów operatora. Następnie porównaj typy i dane dotyczące wydajności omówione w tym przewodniku. Sprzęt należy dobrać tak, aby pasował do rzeczywistych wymiarów panelu, dostępnej powierzchni i architektury sterowania linii. Kiedy te punkty są wyrównane, automatyzacja zwraca się dzięki wyższej przepustowości, lepszemu wyrównaniu stosów i niższemu naciskowi pracy.
Skontaktuj się z nami
Polecane produkty
Wejdźmy
Dotykać
Yitong Environmental Technology (Nantong) Co., Ltd jest producentem specjalizującym się w sprzęcie do impregnacji.
Skontaktuj się z nami
Phone: +86-19555016088
Email: [email protected]
Add:Na południe od Haiyan Road, na zachód od Nanhai Road, strefa demonstracyjna wspólnego rozwoju rzeki Jangcy i Morza Tongzhou Bay, Jiangsu, Chiny