Na końcu wielu impregnowanych linii papieru dekoracyjnego problem czai się na pierwszy rzut oka. Odwijak podaje czysto, stacja impregnacyjna równomiernie nakłada żywicę, a sekcja susząca utrzymuje stabilną krzywą temperatury. Następnie krajarka synchroniczna kończy swój cykl, a gotowe arkusze docierają do miejsca składowania szybciej, niż jest to w stanie obsłużyć zespół ręczny. Prędkość linii podana na tabliczce znamionowej maszyny nie jest już rzeczywistą prędkością produkcji. Stacja składowania stała się wąskim gardłem, a każda stracona minuta to pojemność, której linia nigdy nie będzie w stanie odzyskać. W przypadku fabryk przetwarzających przemysłowy dekoracyjny papier bazowy decyzja o automatyzacji tej stacji jest decyzją o rzeczywistej wydajności, a nie o wygodzie.
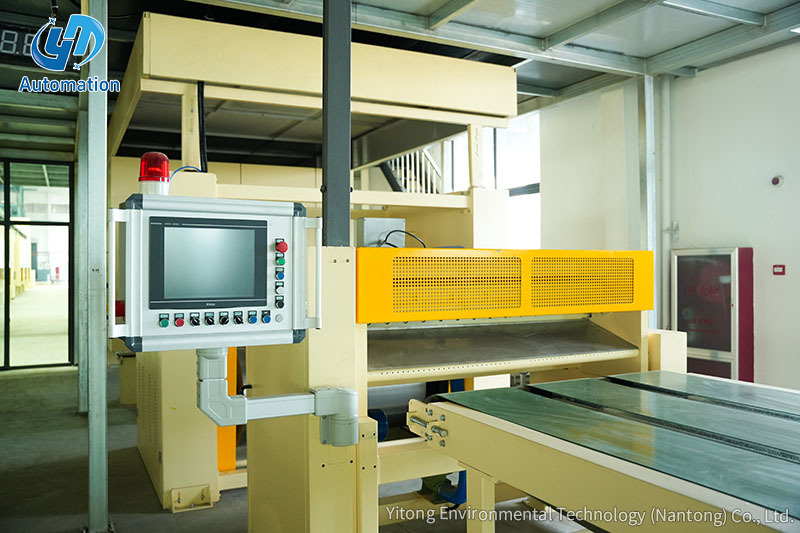
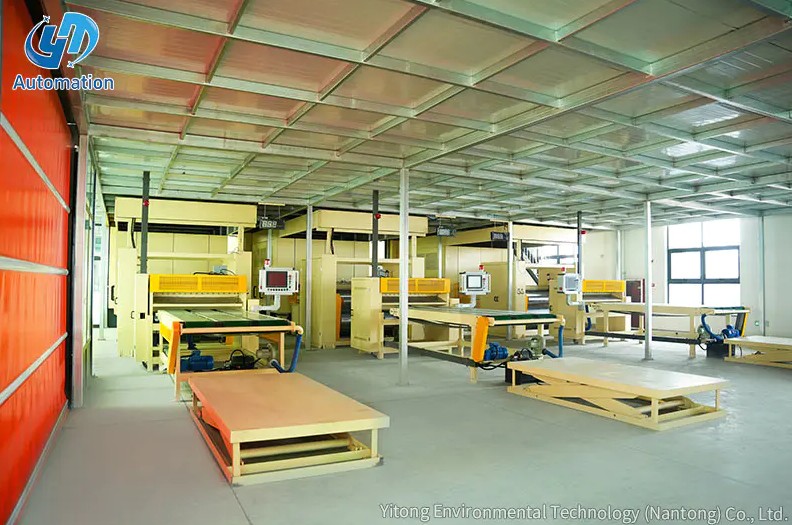
Zautomatyzowana stacja układająca odbiera pocięte arkusze z krajarki lub ostatniej sekcji przenośnika, wyrównuje każdy arkusz względem ustalonych krawędzi odniesienia i umieszcza każdy arkusz na platformie podnoszącej, która opuszcza się automatycznie w miarę wzrostu stosu. Cały cykl powtarza się bez ciągłego działania operatora, dlatego stację najlepiej rozumieć jako mechaniczny zamiennik najwolniejszej pracy ręcznej na linii. Dobrze zaprojektowana stacja wykonuje pięć kroków w ustalonej kolejności:
Stanowiska tego typu stosowane są na liniach produkujących papier dekoracyjny impregnowany żywicą, gdzie utwardzona powierzchnia nie może być zarysowana ani zarysowana podczas manipulacji. Konstrukcja mechaniczna musi zapobiegać ślizgowemu stykowi pomiędzy arkuszami, dlatego tolerancje wyrównania i przenoszenia są tak samo ważne jak prędkość.
Całkowita wydajność linii jest określana przez najwolniejszy wspólny krok, a w większości zakładów produkujących papier dekoracyjny tym krokiem jest układanie. Przecinarka synchroniczna może produkować od 25 do 35 arkuszy na minutę przy normalnej prędkości linii. Dwuosobowy zespół zajmujący się ręcznym układaniem, nawet przy regularnej rotacji, rzadko utrzymuje więcej niż 9 do 10 arkuszy na minutę w ciągu pełnej zmiany. Szczelina wyjściowa pomiędzy obcinaczem a układarką jest zwykle większa niż szczelina pomiędzy jakąkolwiek inną parą kolejnych maszyn.
Wykres słupkowy porównuje typową wydajność układania w trzech trybach pracy. Ręczne układanie osiąga szczytową prędkość dziewięciu arkuszy na minutę, gdy dwóch doświadczonych pracowników regularnie się zmienia. Układ półautomatyczny ze wspomaganym podnoszeniem osiąga około 18 arkuszy na minutę. W pełni zautomatyzowana stacja obsługuje 30 arkuszy na minutę bez przerw spowodowanych zmęczeniem lub rotacją zmian. W ciągu ośmiu godzin przerwa ta wynosi ponad 10 000 arkuszy na zmianę na linii zapewniającej pełne podawanie krajarki. Dlatego stanowisko układania musi być dobrane odpowiednio do wydajności noża, a nie do tego, co wytrzymają dwie pary rąk.
Niezawodność zautomatyzowanej stacji układania zależy od pięciu systemów mechanicznych i sterujących pracujących w krótkim czasie cyklu. Każdy komponent ma określoną tolerancję, która określa, czy stacja może podążać za ploterem godzina po godzinie bez zacięć i uszkodzeń krawędzi.
| Komponent | Funkcja | Co zweryfikować |
|---|---|---|
| Przenośnik odbierający | Przenosi każdy arkusz z obcinarki do obszaru wyrównywania z kontrolowaną prędkością | Zakres prędkości jest dostosowany do wydajności plotera, a materiał taśmy nie rysuje blachy |
| Urządzenie do ustawiania bocznego | Dociska każdy arkusz do ograniczników odniesienia, aby utworzyć spójną krawędź | Tolerancja pozycjonowania w granicach 1 mm i czas cyklu poniżej 1,5 sekundy |
| Mechanizm podnoszenia i przenoszenia | Przesuwa wyrównany arkusz na stos bez przesuwania | Płynny ruch w pionie i brak przeciągania, które mogłoby oznaczać powierzchnię żywicy |
| Platforma do układania | Podtrzymuje rosnący stos i obniża się automatycznie | Maksymalna wysokość i waga stosu odpowiadają rozmiarowi pakietu i dostępowi wózka widłowego |
| System sterowania PLC | Koordynuje sekwencję, liczy arkusze i komunikuje się z linią | Kompatybilność z istniejącymi sygnałami liniowymi i prosta zmiana receptur |
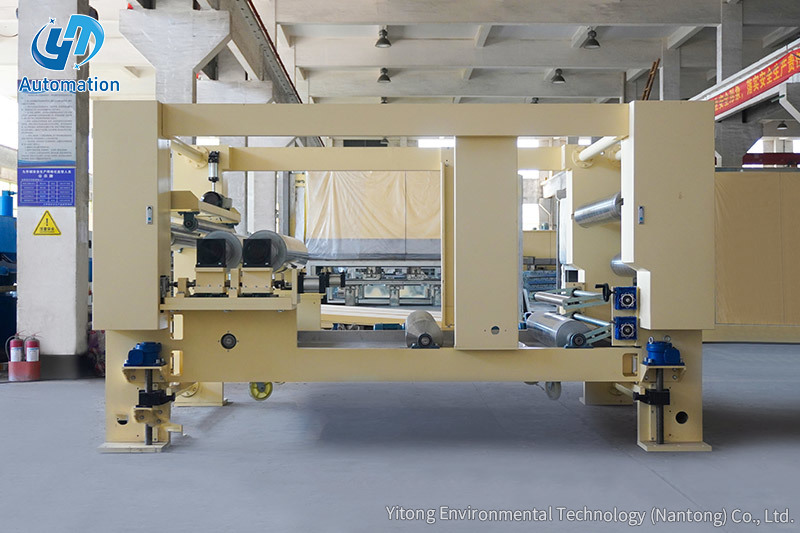
Oceniając dostawcę, poproś na piśmie o tolerancję pozycjonowania, czas cyklu na skok i maksymalną masę stosu. Te trzy liczby decydują o tym, czy stacja dotrzyma kroku Twojej krajarce w ciągu całego miesiąca produkcyjnego. Yitong buduje platforma do podnoszenia i układania jako samodzielna jednostka, dzięki czemu może zastąpić ręczny punkt składowania bez zmiany reszty linii.
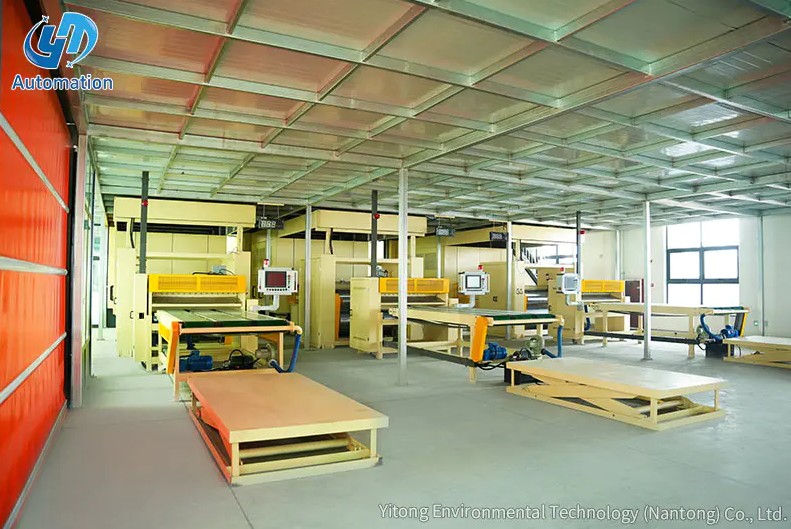
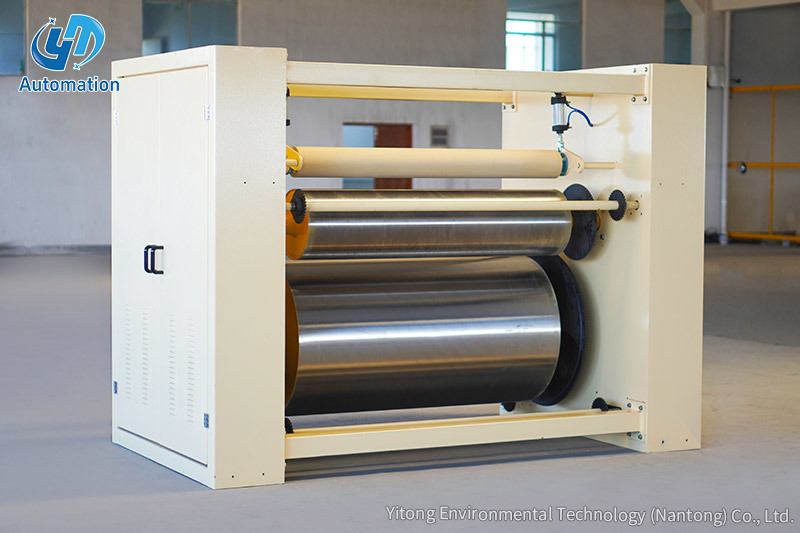
 Platforma do układania impregnowanego papieru dekoracyjnego o udźwigu 3 ton To samodzielne urządzenie do podnoszenia i układania udźwiguje do 3 ton, co czyni go praktycznym ulepszeniem dla ręcznych punktów układania. Łączy się z istniejącymi liniami i wspiera tempo cięcia, zachowując jednocześnie tolerancję, czas cyklu i kryteria wagi stosu. Zobacz produkt →
Właściwy wybór zależy od struktury zmian, objętości arkusza i tego, jak duża zmienność toleruje podłoga. Zakład obsługujący krótkie zamówienia niestandardowe może uzasadniać ręczne układanie w stosy dłużej niż zakład pracujący na trzy zmiany w standardowych formatach. Poniższe porównanie stanowi praktyczny punkt wyjścia.
| Kryterium | Instrukcja | Półautomatyczne | Zautomatyzowana stacja |
|---|---|---|---|
| Operatorzy na zmianę | 3 | 2 | 1 |
| Utrzymana przepustowość | 8 do 10 arkuszy na minutę | 15 do 20 arkuszy na minutę | 25 do 35 arkuszy na minutę |
| Spójność stosu | Zależy od operatora | Umiarkowane | Wysokie i powtarzalne |
| Ryzyko uszkodzenia | Wzrasta ze zmęczeniem | Umiarkowane | Niski i stabilny |
| Inwestycja początkowa | Żadne | Niski do średniego | Wyżej |
| Najlepiej nadaje się do | Krótkie serie i niska wydajność | Linie średniej głośności | Ciągła produkcja wielkoseryjna |
Wykres liniowy pokazuje, jak zmieniają się wskaźniki uszkodzeń arkuszy podczas ośmiogodzinnej zmiany. Pomarańczowa linia przedstawia ręczne układanie, rozpoczynające się poniżej jednego procenta i wznoszące się do ponad sześciu procent w miarę narastania zmęczenia. Niebieska linia przedstawia stację zautomatyzowaną, utrzymującą stałą wydajność poniżej pół procenta od pierwszej do ostatniej godziny. Rosnąca tendencja w zakresie obsługi ręcznej wynika z wolniejszych reakcji i powtarzalnych ruchów pod koniec zmiany. W przypadku producentów, którzy oceniają gotowe arkusze, różnica ta bezpośrednio wpływa na produkcję pierwszej jakości. Krzywa uszkodzeń często ma większe znaczenie ekonomiczne niż prędkość linii z tabliczki znamionowej.
Wykres radarowy porównuje ręczne i automatyczne układanie w sześciu wymiarach operacyjnych. Automatyczne układanie w stosy zapewnia większą szybkość, spójność, bezpieczeństwo operatora i oszczędność miejsca, ponieważ stacja zajmuje niewielką powierzchnię i nie wymaga tymczasowego przechowywania w obszarze roboczym. Ręczne układanie w stosy pozostaje bardziej elastyczne, ponieważ można dostosować się do arkuszy o nieregularnych rozmiarach bez zmiany programu. Łatwość integracji to jedyny wymiar, w którym obsługa ręczna wydaje się prostsza, ponieważ nie wymaga interfejsu sterującego z przecinarką. Ogólny kształt wyjaśnia, dlaczego większość nowych linii papieru dekoracyjnego określa stację automatyczną, nawet jeśli pierwsza wycena jest wyższa. Prawdziwym kompromisem jest dyscyplina zmian i planowanie kontroli, a nie możliwości mechaniczne.
Dopasuj stację do rzeczywistego zakresu rozmiarów arkuszy i cyklu stosu, a nie tylko do znamionowej prędkości linii. Stacja dostosowana do maksymalnej długości arkusza 2800 mm będzie słabo działać, jeśli najczęściej używany format to 1400 mm, a receptura zmienia się co dwie godziny. Poniższa lista kontrolna obejmuje punkty, które powodują najwięcej problemów po instalacji.
Pionowy wykres słupkowy porównuje liczbę operatorów wymaganych na zmianę dla trzech układów. Na stanowisku ręcznym pracują zazwyczaj trzy osoby, dwie przy stosie i jedna na zmianę przy zasilaniu. Stacja półautomatyczna potrzebuje dwóch operatorów, którzy nadzorują i asystują przy zmianach formatu. Zautomatyzowane stanowisko pracuje z jednym operatorem, a w wielu zakładach osoba ta nadzoruje również krajalnicę i obszar rozładunku. Na trzech zmianach różnica między personelem ręcznym i automatycznym wynosi sześć osób dziennie. Tam, gdzie trudno jest znaleźć wykwalifikowanych pracowników liniowych, o inwestycji często decyduje luka kadrowa.
Większość problemów z automatycznymi stacjami układającymi pojawia się po instalacji, a nie podczas rozmowy sprzedażowej. Poniższe błędy pojawiają się wielokrotnie na liniach papieru dekoracyjnego i można ich uniknąć, stosując bardziej rygorystyczne specyfikacje.
Innym częstym problemem jest zakup stacji z niewłaściwą krawędzią referencyjną do istniejącego układu piętra. Przed zatwierdzeniem ostatecznego rysunku potwierdź stronę operatora, stronę wylotową i odstęp konserwacyjny.
Zautomatyzowana stacja układania jest jedną z najszybciej opłacających się inwestycji w linię papieru dekoracyjnego, ponieważ usuwa najczęstsze wąskie gardła bez zmiany składu chemicznego na wejściu lub profilu suszenia. Dla hut, które oceniają swoje opcje, rozpoczęcie od platformy do składowania, a następnie rozbudowa do kompletnej linii jest często ścieżką o niższym ryzyku. Yitonga możliwości fabryczne obejmuje zarówno stację samodzielną, jak i pełną linię do impregnacji, z łącznym zapisem ponad 1000 przypadków projektowych. Stacja dopasowana do krajarki, zakresu formatu arkusza i struktury zmian zabezpieczy wyjście liniowe, za które wcześniej zapłaciły maszyny wcześniejsze.
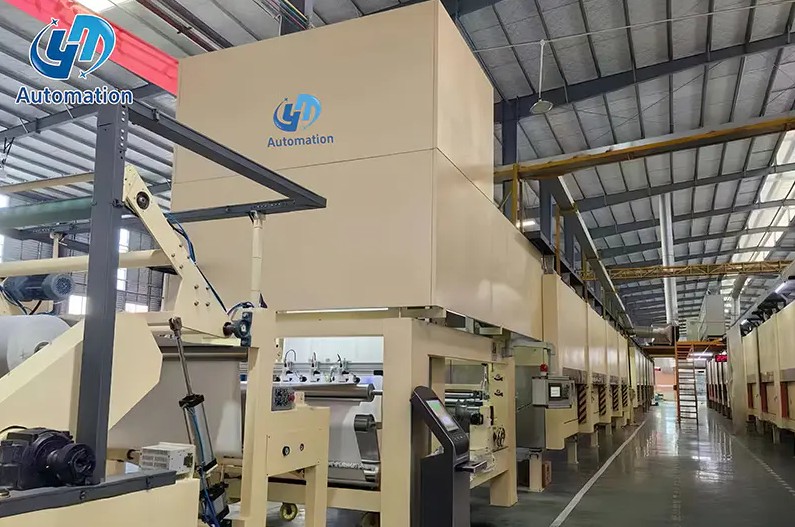
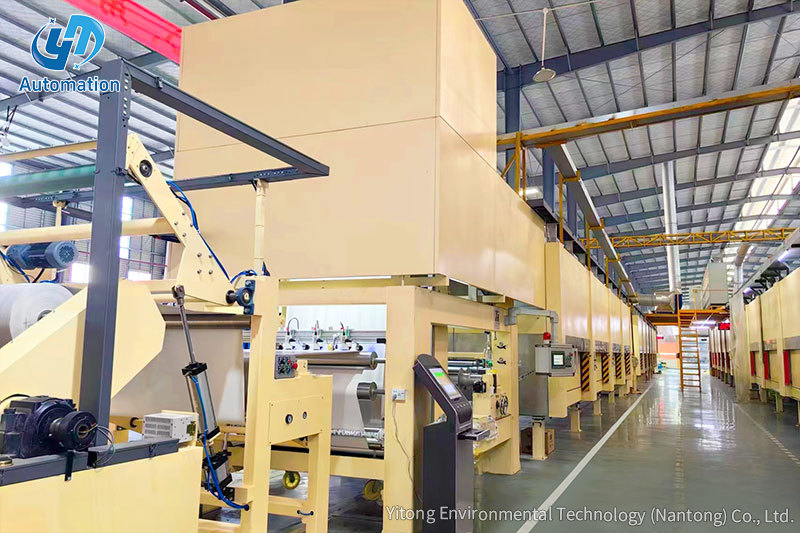
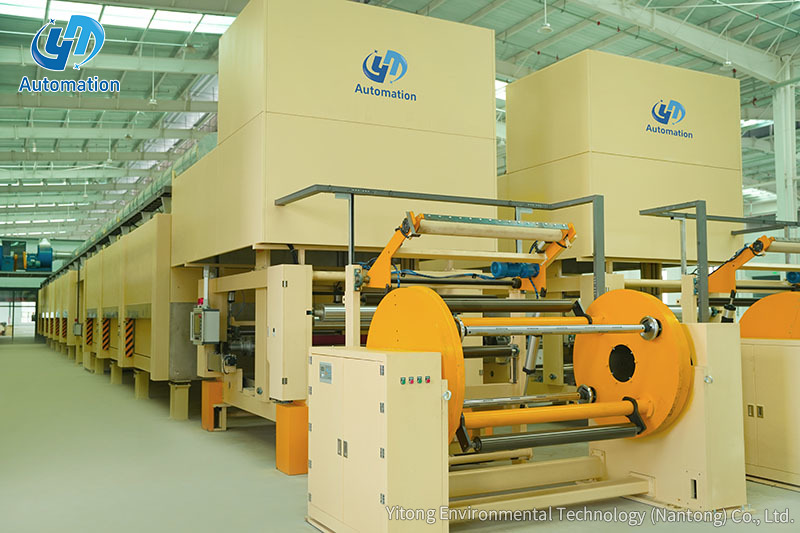
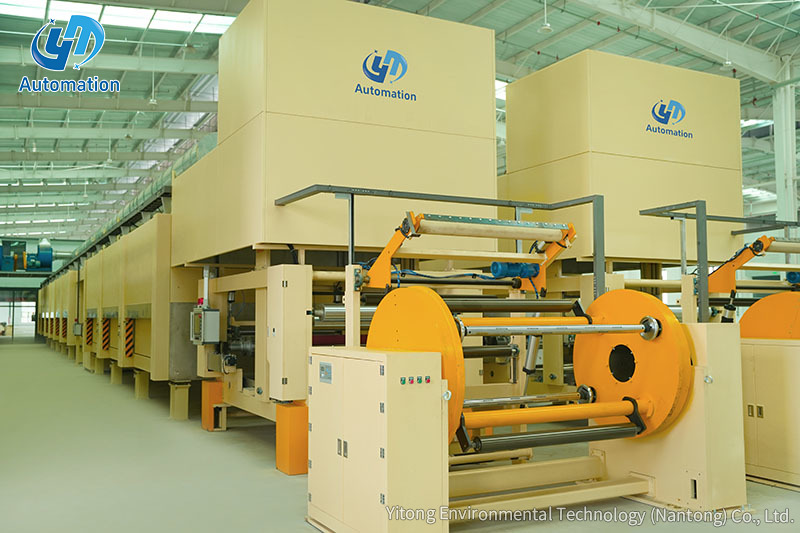 Linia do jednostopniowej impregnacji do produkcji papieru melaminowego Ta pozioma linia do impregnacji i suszenia obejmuje odwijanie poprzez układanie w stosy i oferuje oszczędność energii dzięki silnikowi z magnesami trwałymi i odzyskowi ciepła. Nadaje się do wysokociśnieniowych płyt melaminowych, zwłaszcza papieru spodniego, o jednolitej powłoce. Zobacz produkt →
Skontaktuj się z nami
Polecane produkty
Wejdźmy
Dotykać
Yitong Environmental Technology (Nantong) Co., Ltd jest producentem specjalizującym się w sprzęcie do impregnacji.
Skontaktuj się z nami
Phone: +86-19555016088
Email: [email protected]
Add:Na południe od Haiyan Road, na zachód od Nanhai Road, strefa demonstracyjna wspólnego rozwoju rzeki Jangcy i Morza Tongzhou Bay, Jiangsu, Chiny